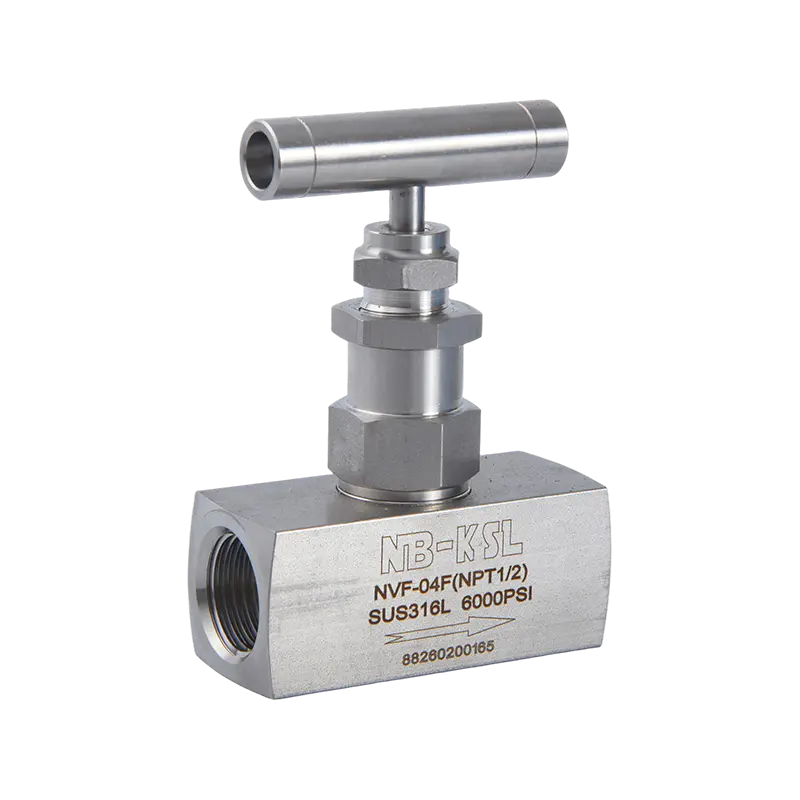
Wat roestvrijstalen naaldventielen zijn en hoe ze werken
Een naaldklep regelt de stroom door een opening met kleine boring door een taps toelopende naaldvormige steel in en uit een nauwkeurig bewerkte zitting te bewegen of terug te trekken. Terwijl het handwiel of de actuator draait, bewegen de steeldraden het lineair, waardoor de opening tussen de naaldpunt en de zitting met een zeer fijne resolutie wordt geopend of gesloten. Eén volledige draai van een typisch handwiel met naaldventiel verandert de stand van de steel slechts met één 0,5 tot 1,5 mm , waardoor de operator uiterst nauwkeurige controle heeft over kleine stroomsnelheden.
Waarom roestvrij staal het voorkeursmateriaal is voor de meeste toepassingen
Roestvrijstalen naaldventielen domineren de markt voor naaldkleppen die worden gebruikt in instrumentatie, procescontrole, olie en gas, chemische, farmaceutische en maritieme toepassingen, omdat roestvrij staal een combinatie van eigenschappen biedt waar geen enkel ander gebruikelijk klepmateriaal aan kan tippen:
- Corrosiebestendigheid: Roestvrij staal 316 (de meest voorkomende kwaliteit voor naaldventielen) bevat 16 tot 18% chroom, 10 tot 14% nikkel en 2 tot 3% molybdeen, wat een uitstekende weerstand biedt tegen chloriden, milde zuren en de meeste proceschemicaliën die voorkomen in industriële instrumentatielijnen.
- Drukvermogen: Gesmeed 316 roestvrij naaldventiellichaam geclassificeerd als 6.000 psi (414 bar) zijn standaard in instrumentatieservice. Hogedrukvarianten reiken 10.000 tot 20.000 psi (690 tot 1.380 bar) voor hydraulische en gastesttoepassingen.
- Temperatuurbereik: Roestvrijstalen naaldventielen functioneren betrouwbaar vanaf cryogene temperaturen tot en met min 196°C (minus 321°F) met geschikte zitmaterialen, tot 600°C (1.112°F) in volledig metalen stoelconfiguraties.
- Reinigbaarheid: Het gladde, niet-poreuze roestvrijstalen 316-oppervlak is bestand tegen bacteriële hechting en kan worden gesteriliseerd met stoom, waardoor roestvrijstalen naaldventielen aanvaardbaar zijn onder de FDA- en 3A-sanitaire normen in de farmaceutische en voedselproductie.
- Compatibiliteit met zuurstofservice: Na de juiste ontvettings- en reinigingsprocedures zijn roestvrijstalen naaldventielen goedgekeurd voor gebruik met zuurstof en oxiderende gassen, waar koolstofstaal en messing verboden zijn.
Roestvrij staalsoorten gebruikt in naaldventielen: 304, 316 en 316L
Niet alle roestvrijstalen naaldventielen gebruiken dezelfde legering. De kwaliteit heeft invloed op de corrosieprestaties, lasbaarheid en kosten:
Roestvrij staalsoorten gebruikt in naaldventielen vergeleken met samenstelling, corrosieweerstand en aanbevolen service | Rang | Cr% | Ni% | Ma% | Belangrijkste voordeel | Aanbevolen dienst |
| 304 | 18 tot 20 | 8 tot 10,5 | Geen | Lage kosten, algemene corrosieweerstand | Chloorvrij binnenlands proces, water, lucht |
| 316 | 16 tot 18 | 10 tot 14 | 2 tot 3 | Chloride- en zuurbestendigheid | Olie en gas, scheepvaart, chemie, instrumentatie |
| 316L | 16 tot 18 | 10 tot 14 | 2 tot 3 | Laag koolstofgehalte, bestand tegen lasbederf | Farmaceutische, sanitaire, gelaste assemblages |
Materialen voor naaldventielzittingen en hun effect op afdichting en temperatuur
De zitting is het afdichtingsoppervlak waarmee de naaldpunt in contact komt wanneer de klep gesloten is. Het materiaal van de zitting bepaalt de afsluitkwaliteit van de klep, de temperatuurlimiet en de compatibiliteit met de procesvloeistof:
- PTFE (polytetrafluorethyleen): Het meest voorkomende zitmateriaal. Zorgt voor een luchtbeldichte afsluiting bij lage zitkrachten, uitstekende chemische bestendigheid tegen de meeste vloeistoffen en een temperatuurbereik van min 200°C tot plus 200°C . Zacht genoeg om zich aan te passen aan kleine imperfecties van het naaldoppervlak, waardoor een betrouwbare afsluiting ontstaat, zelfs na matige slijtage.
- Nylon (polyamide): Lagere kosten dan PTFE, goede afdichtingseigenschappen, maar temperatuurbeperkt tot ongeveer plus 120°C en onverenigbaar met sterke zuren en veel oplosmiddelen. Gebruikelijk bij goedkope hydraulische naaldventielen en watervoorziening.
- Metaal-op-metaal (roestvrij staal of stelliet op roestvrij staal): Wordt gebruikt wanneer de temperatuur de PTFE-limieten overschrijdt of wanneer de procesvloeistof niet compatibel is met polymeerzittingen. Metalen zittingen vereisen hogere zitkrachten en bereiken niet de luchtbeldichte afsluiting van zachte zittingen bij lage druk, maar werken betrouwbaar tot 600°C en bij zeer hoge drukken boven 10.000 psi. Met stelliet beklede metalen zittingen bieden een aanzienlijk betere weerstand tegen erosie en vreten dan blank roestvrij-op-roestvrij contact.
- PEEK (polyetheretherketon): Zitting van hoogwaardig polymeer met superieure chemische bestendigheid tegen PTFE-alternatieven en maatvastheid bij temperaturen tot 250°C en mechanische sterkte die extrusie bij hoge zitdrukken weerstaat. Gebruikt in gasbemonsteringskleppen, chromatografiesystemen en hogedruk analytische instrumenten.
Wat is het verschil tussen een meterventiel en een naaldventiel?
A maatventiel is een specifiek type naaldventiel, speciaal ontworpen om een manometer (of druktransmitter) aan te sluiten op en te isoleren van een proceslijn. Een standaard naaldventiel is een stroomregel- en afsluitapparaat voor algemeen gebruik. De verwarring ontstaat omdat meterkleppen gebruik maken van interne onderdelen van naaldkleppen, maar ze verschillen qua lichaamsgeometrie, poortconfiguratie en beoogde functie. Als u dit onderscheid begrijpt, voorkomt u zowel onderspecificatie (het installeren van een standaard naaldklep waar een meterklep vereist is) als overspecificatie (aankoop van een meterklep voor een debietregeltoepassing waar dit geen voordeel oplevert).
Gauge-kleppen: doel, ontwerp en belangrijkste kenmerken
Een meterklep heeft drie functies: hij isoleert de manometer van het proces, zodat de meter veilig kan worden verwijderd en vervangen; het biedt een ontluchtings- of ontluchtingspoort om de druk van de meterzijde te verlagen voordat het instrument wordt losgekoppeld; en het fungeert als kalibratiepoort voor het aansluiten van een referentiestandaard tijdens kalibratiecontroles. Standaardkenmerken van een manometerklep die niet voorkomen op een algemene naaldklep:
- Onderste procesaansluiting: Manometerkleppen hebben hun procesinlaat aan de onderkant van het huis en zijn rechtstreeks verbonden met de procesleiding of een aftappunt. De meter of zender wordt aangesloten op de bovenste poort. Deze verticale opstelling zorgt voor condensafvoer en zelfontluchting van de meetleiding.
- Ontluchtingspoort: Een kleine ontluchtingsschroef of extra naaldventiel op het meterklephuis zorgt ervoor dat de instrumentzijde naar de atmosfeer of een veilige afvoer kan worden ontlucht voordat de meteraansluiting wordt verbroken. Dit voorkomt dat technici worden blootgesteld aan procesdruk of gevaarlijke vloeistoffen bij het verwijderen van de meter.
- Compacte behuizing met standaard aansluitingen: Manometerkleppen worden doorgaans vervaardigd met gestandaardiseerde aansluitingen voor directe montage op manometers, zenders en spruitstukblokken 1/4 inch NPT vrouwelijk op de instrumentpoort en 1/2 inch NPT mannelijk of vrouwelijk op de procesaansluiting.
- Integrale motorkap en stuurpen: De motorkapbehuizing en het stemmechanisme van de meterkleppen zijn ontworpen voor frequent gebruik (openen en sluiten om de meter te isoleren tijdens onderhoud) met minimale slijtage, met behulp van een omhooggaand handwiel dat een duidelijke visuele indicatie geeft van de open of gesloten positie.
Standaard naaldventielen: algemene stroomcontrolefunctie
Een standaard naaldventiel is primair ontworpen voor het smoren en nauwkeurige stroomregeling van vloeistoffen en gassen in instrumentbuizen, analytische apparatuur, hydraulische circuits en procesleidingen. De belangrijkste ontwerpprioriteiten zijn:
- Fijne stroomaanpassing: De lange naaldbeweging (veel slagen van volledig gesloten naar volledig open) en de kleine openingdiameter (meestal Boring van 1 tot 6 mm in instrumentatiegroottes) maken uiterst nauwkeurige smoring van kleine stroomsnelheden mogelijk, wat onmogelijk zou zijn met een kogel- of schuifafsluiter.
- Inline-installatie: Standaard naaldventielen hebben een rechte of hoekvormige behuizing die is ontworpen voor installatie in een proceslijn, met identieke eindaansluitingen op zowel de inlaat- als de uitlaatpoort.
- Gevoeligheid stroomrichting: Veel naaldventielen specificeren een voorkeursstroomrichting (onder de zitting of boven de zitting). Stroming onder de zitting (van onder de naaldpunt) zorgt voor een betere afsluiting bij lage druk en beschermt de pakking tegen procesdruk. Bij sommige hogedruktoepassingen heeft stroming over de zitting (van boven de naaldpunt) de voorkeur om het afsluiten te vergemakkelijken door procesdruk te gebruiken om de naald op zijn plek te krijgen.
Vergelijking zij aan zij: meterklep versus naaldklep
Belangrijkste verschillen tussen manometerkleppen en standaard naaldkleppen wat betreft functie, ontwerp en toepassing | Functie | Gauge klep | Standaard naaldventiel |
| Primaire functie | Isoleer en bescherm drukinstrumenten | Gaspedaal en controledebiet |
| Ontluchtingspoort | Ja, standaardfunctie | Niet standaard |
| Havenoriëntatie | Onderste proces, bovenste instrument | Inline of hoek (beide uiteinden gelijk) |
| Standaardisatie van verbindingen | Gauge-standaardpoorten (1/4 NPT instrumentzijde) | Processtandaardpoorten (NPT, compressie, SW) |
| Mogelijkheid tot stroomregeling | Alleen aan/uit-isolatie | Volledige bereikregeling en uitschakeling |
| Typische drukwaarde | Tot 6.000 psi (414 bar) | Tot 20.000 psi (1.380 bar) |
| Visuele open/dicht-indicatie | Stijgend handwiel of stuurpenindicator | Alleen beurttelling |
| Typische installatie | Direct onder manometer of zender | In proces- of instrumentslangen |
Hoe u een naaldventiel kiest: een compleet selectiekader
Het selecteren van de verkeerde naaldklep voor een toepassing is een van de meest voorkomende oorzaken van voortijdige klepstoringen, systeemlekken en procescontroleproblemen. De juiste aanpak werkt via zes parameters achter elkaar, en geen enkele kan worden overgeslagen zonder het risico te lopen dat er een mismatch ontstaat.
Stap 1: Definieer de procesvloeistof en de eigenschappen ervan
De vloeistof die in contact komt met het kleplichaam, de naaldpunt, de zitting en de pakking bepaalt elke materiaalkeuze in de selectie:
- Vloeibare fase: Is de vloeistof een vloeistof, gas of stoom? Gasservice vereist dat de klep afgesloten blijft tegen media met een zeer lage viscositeit die gemakkelijker het kleinste lekpad vinden dan vloeistoffen. Stoomservice hierboven 180°C elimineert PTFE-zittingen en vereist metaal-op-metaal zittingen.
- Chemische compatibiliteit: Controleer of al het bevochtigde materiaal (huis, naald, zitting, pakking, spindelpakking, afdichtingen) compatibel is met de vloeistof. Voor corrosieve vloeistoffen is roestvrij staal 316 de standaard. Raadpleeg voor geconcentreerde zuren, gechloreerde oplosmiddelen of gehalogeneerde vloeistoffen een chemische compatibiliteitstabel en overweeg Hastelloy C-276 lichaamsmateriaal of PTFE-gevoerde lichamen voor extreme gevallen.
- Viscositeit: Vloeistoffen met een hoge viscositeit (boven 500 cSt) veroorzaken hoge drukval over de kleine klepopening en vereisen mogelijk een grotere opening om de benodigde stroomsnelheid te bereiken. Vloeistoffen met een zeer hoge viscositeit boven 5.000 cSt stromen mogelijk niet door de standaard naaldklepopeningen van instrumenten en vereisen proceswaardige kleppen met grotere stroomdoorgangen.
- Slijtinhoud: Slurries, met zand beladen vloeistoffen en vloeistoffen die harde deeltjes bevatten, eroderen naaldpunten en zittingen. Voor schurend gebruik selecteert u kleppen met geharde naalden en zittingen met Stelliet-oppervlak, die geschikt zijn voor erosiebestendig gebruik, of overweeg om naaldkleppen te verplaatsen naar punten in het systeem waar de vloeistof schoon is.
Stap 2: Bevestig de druk- en temperatuurvereisten
De nominale druk en temperatuur moeten de maximale bedrijfsomstandigheden overschrijden met een voldoende veiligheidsmarge. De cruciale regel: zowel de maximale bedrijfsdruk als de maximale bedrijfstemperatuur moeten binnen de gelijktijdige nominale waarde van de klep liggen, omdat de drukwaarden doorgaans op temperatuur worden verlaagd bij hogere temperaturen:
- Een naaldventiel gewaardeerd 6.000 psi bij 38°C (100°F) kan worden afgewaardeerd 4.500 psi bij 200°C . Controleer altijd de druk-temperatuurcurve (P-T) van de fabrikant bij de werkelijke bedrijfstemperatuur.
- Voor hydraulische en druktesttoepassingen met water of olie bij omgevingstemperatuur zijn hogedruknaaldventielen geschikt voor 10.000 psi (690 bar) zijn algemeen vereist en direct verkrijgbaar in roestvrij staal 316.
- Controleer voor cryogene toepassingen (vloeibare stikstof, LNG, vloeibare zuurstof) of zowel het lichaam als de steelmaterialen de slagvastheid bij de minimale bedrijfstemperatuur hebben gedocumenteerd. Austenitische roestvaste staalsoorten (304 en 316) behouden voldoende taaiheid min 196°C ; Kleppen van koolstofstaal zijn niet aanvaardbaar voor cryogene toepassingen.
Stap 3: Bepaal de vereiste stroomcoëfficiënt (Cv)
De stroomcoëfficiënt Cv (of Kv in metrische eenheden) bepaalt hoeveel stroom door de volledig geopende klep stroomt bij een gedefinieerde drukval. Voor naaldkleppen die worden gebruikt bij smoring, wordt de vereiste Cv berekend op basis van de vereiste stroomsnelheid en drukval:
Voor vloeistoffen: Cv = Q × √(SG / ΔP)
Waar Q de stroom in US gallons per minuut is, is SG het soortelijk gewicht van de vloeistof ten opzichte van water, en ΔP de drukval in psi. Om het gecontroleerde debiet in het gevoelige middengedeelte van de naaldklepbeweging te laten dalen (niet aan de uiterste punt van de naald waar de regelresolutie slecht is), selecteert u een klep waarvan de maximale Cv ongeveer 3 tot 5 keer de vereiste Cv bij normaal debiet . Dit plaatst het werkpunt op ongeveer 20 tot 30% van volledig open, waar de bestuurbaarheid van de naaldklep het beste is. Naaldafsluiters hebben door hun ontwerp zeer lage Cv-waarden: typisch 1/4 inch NPT instrumentatienaaldventiel heeft een maximaal Cv van circa 0,3 tot 0,8 , waardoor ze geschikt zijn voor nauwkeurige regeling van een laag debiet in plaats van throttling van hoog volume.
Stap 4: Selecteer Verbindingen beëindigen
Naaldafsluiters zijn verkrijgbaar met verschillende typen eindaansluitingen, en de keuze moet passen bij zowel de aangrenzende slang of leidingwerk als de drukklasse:
- NPT-schroefdraad (National Pipe Thread Taper): De meest voorkomende aansluiting voor instrumentatie-naaldventielen in Noord-Amerika. Maten vanaf 1/8 inch tot 1 inch NPT . Vereist PTFE-tape of pijpafdichtmiddel op de schroefdraad. Maximale drukcapaciteit tot 6.000 psi voor kleine NPT-verbindingen in roestvrijstalen kleplichamen.
- Knelfitting (Swagelok-type of Parker A-Lok): Voor aansluitingen van instrumentenslangen in roestvrij staal of andere slangmaterialen. De compressiefitting-ferrules bijten in de buitendiameter van de buis, waardoor een lekvrije verbinding zonder schroefdraad ontstaat. Beoordeeld tot 3.000 tot 10.000 psi afhankelijk van buismaat en materiaal. Standaard voor analytische instrumenten, gaschromatografielijnen en laboratoriumapparatuur.
- Socketlas (SW): Het kleplichaam wordt over het buisuiteinde geschoven en de verbinding wordt hoekgelast. Vereist in procesleidingen met hoge druk en hoge temperaturen, waar schroefdraadverbindingen volgens de code verboden zijn. ASME B31.3-procesleidingen maken gewoonlijk gebruik van socket weld-naaldkleppen in klasse 1500 en klasse 2500 drukklasse.
- Stomplas (BW): Het kleplichaam heeft gladde buisuiteinden die stompgelast in de pijpleiding zijn gelast. Gebruikt voor leidingen met de hoogste druk en de hoogste temperatuur, waarbij geen mechanische verbinding aanvaardbaar is. Veel voorkomend in wortelklepinstallaties van instrumenten in elektriciteitscentrales.
- BSPP of metrische schroefdraad: Standaard in Europa en Azië-Pacific. BSPP (British Standard Parallel Pipe) is een parallelle schroefdraad die afdicht op een vlak of verbonden sluitring in plaats van op de tapse draad, waardoor een herbruikbare lekvrije verbinding zonder afdichtmiddel ontstaat bij gebruik met geschikte afdichtringen.
Stap 5: Kies het juiste verpakkingstype
De spindelpakking dicht de ringvormige opening tussen de roterende spindel en de klephuiskap af, waardoor wordt voorkomen dat procesvloeistof langs de spindel naar de atmosfeer lekt. De pakkingkeuze heeft invloed op het bedrijfstemperatuurbereik, de chemische compatibiliteit en de pakkingwrijving (die het handwielkoppel bepaalt dat nodig is om de klep te bedienen):
- PTFE-verpakking: Standaard voor de meeste toepassingen. Temperatuurbereik min 200°C tot plus 200°C . Uitstekende chemische bestendigheid, lage wrijving (eenvoudig te bedienen), maar kruipt na verloop van tijd bij hogere temperaturen, waardoor periodiek opnieuw aandraaien van de pakkingmoer nodig is.
- Grafoil (flexibel grafiet) verpakking: Gebruikt voor gebruik bij hoge temperaturen boven 200°C en voor stoom, warmteoverdrachtsvloeistoffen en toepassingen waarbij PTFE ongeschikt zou zijn. Temperatuurbereik tot 550°C in niet-oxiderende dienst. Hogere wrijving dan PTFE, waardoor er meer kracht nodig is om het handwiel van de klep te bedienen.
- Metalen balgafdichting: Een gelaste metalen balg vervangt de traditionele pakking volledig, waardoor een hermetisch afgesloten steel ontstaat die geen diffuse emissies heeft. Vereist door EPA Method 21-voorschriften voor gebruik van zeer vluchtige organische stoffen (VOC). Naaldkleppen met balgafdichting zijn aanzienlijk duurder, maar elimineren pakkinglekkage als storingsmodus volledig.
Stap 6: Controleer het lichaamstype en de speciale servicevereisten
Naast de kernparameters moeten verschillende toepassingsspecifieke vereisten worden bevestigd:
- Hoek versus recht lichaam: Hoeknaaldkleppen hebben een stroompad van 90 graden door het huis en verdienen de voorkeur daar waar de procesleidingen de klep vanuit één richting naderen en loodrecht naar buiten komen (waarbij één pijpelleboog wordt geëlimineerd). Rechte behuizingen minimaliseren de drukval en zijn standaard voor inline-throttling.
- Stijgende vs. niet-stijgende stam: Een stijgende spindel beweegt omhoog als de klep opent, wat een duidelijke visuele positie-indicatie geeft en slijtage van de spindeldraden door rotatie onder pakkingbelasting voorkomt. Niet-stijgende stengels draaien op hun plaats, wat de voorkeur heeft als de hoofdruimte beperkt is.
- Vergrendelbaar handwiel: In veiligheidskritische toepassingen waarbij de kleppositie moet worden beveiligd tegen ongeoorloofde aanpassingen, voorkomen vergrendelende handwielen of draadafdichtingsvoorzieningen dat er zonder sleutel wordt geknoeid of dat de draadafdichting wordt verbroken.
- Naleving van NACE MR0175 / ISO 15156: Olie- en gastoepassingen in zure toepassingen (waterstofsulfidehoudende omgevingen) vereisen materialen die bestand zijn tegen spanningsscheuren door sulfide. NACE-conforme roestvrijstalen naaldventielen maken gebruik van gecontroleerde chemie en hardheid van alle bevochtigde componenten om aan de norm te voldoen. Controleer expliciet de NACE-conformiteit bij de aankoop van kleppen voor zure service.
Hoe u kunt voorkomen dat een naaldventiel gaat lekken: diagnose en oplossing van elk lektype
Een lekkende naaldklep faalt op een van de volgende drie locaties: via de steel (extern pakkinglek), via de zitting (intern of proceszijdig lek voorbij de gesloten naald), of via de huisaansluitingen (draad- of fittinglek). Elk type heeft een eigen diagnose- en reparatieaanpak, en door deze te verwarren, wordt tijd verspild en bestaat het risico dat het lek erger wordt.
Lekkage type 1: lekkage van steelpakking (externe diffuse emissie)
Een lek in de steelpakking ontstaat doordat er vloeistof rond de klepsteel druipt of beslaat, waar het de motorkap verlaat, direct boven het handwiel. Dit is het meest voorkomende lek in de naaldklep bij service op locatie en kan in de meeste gevallen worden gestopt zonder de klep buiten gebruik te stellen.
Oorzaken:
- De PTFE-pakking is in de loop van de tijd koudgevloeid (gekropen) onder compressie en temperatuurwisselingen, waardoor de contactspanning op de steel wordt verminderd
- De pakking is aangetast door chemische aantasting door de procesvloeistof
- De pakkingmoer is tijdens de eerste installatie nooit met de juiste specificatie vastgedraaid
- De klepsteel heeft een slijtgroef ontwikkeld waar deze in contact komt met de pakking, waardoor een lekpad ontstaat, zelfs als de pakking zelf intact is
Zo stopt u een lekkage van de steelpakking:
- Eerste poging: Draai de pakkingmoer vast. De meeste naaldventielen hebben een pakkingmoer (ook wel pakkingmoer genoemd) die de pakking tegen de steel samendrukt. Draai de pakkingmoer vast met behulp van de juiste steeksleutel een kwartslag (90 graden) met de klok mee terwijl de klep in bedrijf is onder normale werkdruk. Controleer na elke stap op lekkage. Niet overschrijden één volledige draai (360 graden) volledig vastdraaien zonder het bedieningskoppel van de klep te controleren, omdat een te strak aangedraaide pakking het handwiel moeilijk maakt om te draaien en de spindelslijtage versnelt.
- Als het vastdraaien het lek stopt: Noteer het aantal toegepaste pakkingmoeren. Als er meer dan één volledige slag nodig was om het lek te dichten, is de pakking aanzienlijk samengedrukt en moet deze in de nabije toekomst worden vervangen. Plan het vervangen van de pakking bij de volgende onderhoudsbeurt.
- Als het vastdraaien het lek niet stopt of als de klep te stijf wordt om te werken: De pakking moet vervangen worden. Hiervoor moet de klep drukloos worden gemaakt, worden geïsoleerd van zowel de stroomopwaartse als de stroomafwaartse druk, en moet de pakkingmoer en de oude pakking worden verwijderd met behulp van een pakkinghaak of -trekker. Installeer een nieuwe pakking van hetzelfde type en formaat als gespecificeerd door de klepfabrikant, smeer de steel lichtjes met het door de klepfabrikant aanbevolen smeermiddel (vaak PTFE-vet), zet hem weer in elkaar en draai de pakkingmoer opnieuw vast met het door de fabrikant opgegeven aanhaalmoment.
- Als de steel zelf gekerfd of gegroefd is: De steel moet samen met de pakking worden vervangen, omdat een beschadigd steeloppervlak ervoor zorgt dat de nieuwe pakking onmiddellijk gaat lekken. In ernstige gevallen van corrosie of krassen op de steel kan het nodig zijn het gehele kleplichaam te vervangen.
Lekkage type 2: zittinglekkage (stroom door gesloten klep)
Door een lekkage in de zitting kan er stroming door de klep stromen, zelfs als het handwiel volledig gesloten is. Het wordt gedetecteerd door de stroming aan de stroomafwaartse zijde van een anderszins gesloten klep te observeren, of door de stroomafwaartse drukstijging in een gesloten systeem te meten. Zitting lekt naar binnen roestvrijstalen naaldventielen hebben drie hoofdoorzaken:
- Erosie of beschadiging van de zitting: De zachte zitting van PTFE of nylon is geërodeerd door schurende deeltjes, cavitatie of herhaaldelijk sluiten tegen een vervuilde zitting. Zelfs microscopisch kleine krassen op het zittingoppervlak creëren een lekpad dat de naald-naar-zitting-contactlijn omzeilt.
- Schade aan de naaldtip: De geharde roestvrijstalen naaldpunt is afgebroken, gecorrodeerd of plastisch vervormd door oversluiten (het dichtslaan van de klep met hoge snelheid of het uitoefenen van een overmatig sluitmoment). Een beschadigde naaldpunt kan geen volledige afdichtingslijn van 360 graden vormen met de zitting.
- Vreemd materiaal op de stoel: Een deeltje dat tijdens het sluiten tussen de naald en de zitting gevangen zit, verhindert een volledige plaatsing. Dit is vaak tijdelijk en wordt opgelost door de klep kort open te laten draaien om het deeltje weg te spoelen en vervolgens voorzichtig weer te sluiten.
Hoe u een stoellek kunt stoppen:
- Spoel de stoel door: Open de klep gedurende een korte periode volledig om eventuele deeltjes uit het zittinggebied te verwijderen en sluit hem vervolgens langzaam weer met alleen constante handdruk. Gebruik geen sleutel op het handwiel om de klep gesloten te forceren, aangezien hierdoor de zachte zittingen permanent worden verpletterd en beschadigd.
- Vervang de stoel: De meeste naaldventielen met vervangbare PTFE-zittingen kunnen opnieuw worden geplaatst door de klep drukloos te maken, de steel- en naaldconstructie te verwijderen, het oude zittinginzetstuk te verwijderen en een nieuwe zitting in te drukken. De stoelvervangingssets van de fabrikant bevatten de juiste stoelafmetingen en instructies. Na vervanging van de zitting sluit u de klep met de hand totdat u weerstand voelt en controleert u de luchtbeldichte afsluiting met een lektest.
- Vervang de klep: Als de zitting van het klephuis taps toeloopt of de naaldpunt beschadigd is (gecorrodeerd, putjes of afgebroken in een klep met metalen zitting), is het mogelijk om de zitting opnieuw te plaatsen door de naald en zitting te polijsten met klepslijpmiddel voor kleppen met metalen zitting. Bij instrumentatienaaldkleppen met zachte zitting vereist een beschadigde lichaamszitting echter doorgaans een volledige klepvervanging, aangezien het nauwkeurig opnieuw bewerken van de conus van de zitting in het veld niet praktisch is.
Lekkage Type 3: Verbindingslek (draad- of fittinglek)
Er treedt een verbindingslek op bij de verbinding tussen het kleplichaam en de aangrenzende pijpfitting of buisfitting, niet bij de spindel of via de zitting. Dit is een lekkende verbinding, geen lekkende klep. Oorzaken en oplossingen:
- NPT-draadlek: Onvoldoende afdichtingsmiddel op de schroefdraad, kruislingse schroefdraadverbinding of onvoldoende schroefdraadaangrijping (minder dan vier tot vijf ingeschakelde schroefdraad in NPT). Oplossing: druk aflaten, loskoppelen, nieuwe PTFE-tape aanbrengen (minimaal 3 tot 4 wikkelingen in de draairichting van de schroefdraad) of pijpschroefdraadafdichtingspasta aanbrengen en opnieuw aansluiten met het juiste aanhaalmoment. Er moet een 1/4 inch NPT buitendraad worden vastgedraaid 12 tot 15 Nm (9 tot 11 ft-lb) na handvast, doorgaans 2 tot 3 slagen na handvast aangrijpen.
- Compressiefitting lek: De ferrule was bij de eerste installatie niet volledig gesmeed, of de slang was niet volledig in de klephuisstop gestoken voordat deze werd vastgedraaid. Oplossing voor een nieuwe installatie: maak de fitting opnieuw door de moer extra vast te draaien een kwartslag voorbij het punt van stevige weerstand . Voor een eerder gemaakte en opnieuw vastgemaakte verbinding vervangt u de ferrule en herhaalt u de installatieprocedure met een nieuwe buis die recht is afgesneden en volledig op zijn plaats zit voordat u deze vastdraait.
- Lasverbinding lek: Een gaatje of scheur in de hoeklas bij een moflasverbinding duidt op onvoldoende laspenetratie of lasporositeit. Dit vereist opnieuw lassen na het uitslijpen van het defecte gebied en is een taak voor een gecertificeerde lasser volgens ASME B31.3 of toepasselijke eisen voor leidingwerk.
Preventieve praktijken die de meeste naaldventiellekken elimineren voordat ze beginnen
- Gebruik nooit een sleutel op het handwiel om de klep gesloten te forceren. Naaldkleppen zijn ontworpen om alleen met handdruk te worden gesloten. Door het aandraaien van de sleutel worden zachte zittingen verpletterd en worden de naaldpunten gescoord, waardoor lekkage van de zitting binnen een korte gebruiksperiode wordt gegarandeerd.
- Na volledig sluiten een kwartslag terugdraaien. Bij sommige ontwerpen verlicht dit de overmatige stambelasting en wordt voorkomen dat de zachte zitting koud gaat stromen onder langdurige drukbelasting, waardoor het gemakkelijker wordt om de klep opnieuw te openen en de levensduur van de zitting wordt verlengd.
- Installeer de klep met de juiste stroomrichting. Het achterwaarts bedienen van een stroomrichtinggevoelige naaldklep (stroming over de zitting wanneer het ontwerp stroming onder de zitting vereist) kan ertoe leiden dat de pakking direct onder druk komt te staan, waardoor pakkinglekkage wordt versneld. Controleer de doorstroompijlmarkering van de fabrikant op de behuizing.
- Gebruik geen naaldventielen voor aan-uit-service met hoge frequentie. Naaldkleppen zijn ontworpen voor onregelmatig afstellen of smoren, niet als isolatiekleppen die vele malen per dag ronddraaien. Regelmatig gebruik versnelt de slijtage van de zitting en de pakking. Gebruik voor hoogcyclische aan-uit-service een kogelkraan en installeer de naaldklep alleen voor het trimmen van de eindstroom.
- Draai de pakkingmoeren tijdens de installatie volgens de specificatie vast. Een aanzienlijk deel van de pakkinglekken treedt op omdat de pakking tijdens de eerste installatiefase niet voldoende is vastgedraaid. Nadat u een nieuw naaldventiel hebt geïnstalleerd, draait u de pakkingmoer vast met het door de fabrikant opgegeven aanhaalmoment en controleert u vervolgens opnieuw na de eerste operationele drukcyclus, omdat thermische uitzetting tijdens het aanvankelijk onder druk zetten een aanvankelijke compressie van de pakking veroorzaakt, waarvoor mogelijk een kleine extra aanhaalstap nodig is.
Toepassingen van roestvrijstalen naaldventielen per industrie en servicetype
Door te begrijpen waar en waarom roestvrijstalen naaldventielen in verschillende industrieën worden gespecificeerd, kunnen zowel kopers als ingenieurs met meer vertrouwen selectiebeslissingen nemen en herkennen wanneer een naaldventiel wel en niet de juiste technologie is.
Olie en gas: toepassingen voor putmonden, instrumenten en monstersystemen
De olie- en gasindustrie is de grootste interne markt voor roestvrijstalen naaldventielen. Toepassingen zijn onder meer:
- Instrumentwortelkleppen: De eerste isolatieklep tussen de procesleiding en het instrumentaftappunt. Deze kleppen moeten betrouwbaar isoleren onder volledige procesdruk en -temperatuur, terwijl ze door één technicus kunnen worden bediend tijdens routinematig instrumentonderhoud. 316 RVS naaldventielen met socket weld of NPT aansluitingen zijn standaard voor drukken tot Klasse 1500 (2.575 psi bij 38°C) .
- Voorbeeld conditioneringspanelen: Gas- en vloeistofmonsterstromen uit proceslijnen worden geconditioneerd (gefilterd, drukgereduceerd, temperatuurgecontroleerd) via panelen met meerdere naaldkleppen voor stroomaanpassing, blok- en ontluchtingsisolatie en spoelaansluitingen. De naaldkleppen moeten een breed scala aan monstervloeistoffen kunnen verwerken, waaronder koolwaterstoffen, H₂S-bevattende gassen en zuur condensaat.
- Kalibratie-aansluitingen meetskid: Naaldkleppen zorgen voor een nauwkeurige stroomregeling voor de injectie van kalibratievloeistof in fiscale doseerskids, waar ±0,1% volumetrische nauwkeurigheid is vereist voor de overdracht van koolwaterstoffen.
Chemisch en farmaceutisch: precisiedosering en sanitaire vereisten
- Katalysator dosering: Nauwkeurige toevoeging van vloeibare of gasvormige katalysatoren aan reactoren met gecontroleerde, zeer lage stroomsnelheden vereist naaldkleppen die gedurende dagen of weken stabiele gasklepposities kunnen handhaven. 316L roestvrij staal met PEEK-zittingen kan de meeste katalysatorstromen verwerken, inclusief organometallische verbindingen en zure katalysatoroplossingen.
- Toevoeging van bioreactormedia: Farmaceutische bioreactoren vereisen een steriele toevoeging van voedingsstoffen, chemicaliën voor pH-aanpassing en antischuimmiddelen via naaldkleppen die ter plekke met stoom kunnen worden gesteriliseerd (SIP) zonder demontage. 316L roestvrij staal met elektrolytisch gepolijste interne oppervlakken en PTFE-pakking is de standaardspecificatie voor naaldventielen voor bioprocessen.
- Laboratorium- en analytische apparatuur: HPLC-systemen (high-performance liquid chromatography), gaschromatografen en massaspectrometers maken gebruik van miniatuur roestvrijstalen naaldkleppen met compressiebuisfittingen om de mobiele fase- en draaggasstromen te regelen met stroomsnelheden van 0,01 tot 10 ml per minuut .
Energieopwekking en HVAC: toepassingen met stoom en hoge temperaturen
- Chemische dosering ketel: Corrosieremmers, zuurstofvangers en ontkalkingschemicaliën worden in de ketelvoedingswatersystemen geïnjecteerd via roestvrijstalen naaldkleppen die kleine chemische stroomsnelheden tegenhouden in de ketelsysteemdruk van 10 tot 150bar .
- Bypass condenspot: Naaldkleppen geïnstalleerd als bypass-paden rond condenspotten maken handmatige afvoer en ontluchting van condenspotcircuits mogelijk tijdens inbedrijfstelling en onderhoud, zonder de condenspot buiten gebruik te stellen.
- Koelwaterbehandeling: HVAC-gekoeldwater- en condensorwatersystemen maken gebruik van roestvrijstalen naaldkleppen in doseerpanelen voor chemische behandeling voor injectie van biocide, kalkremmer en corrosieremmer in de gesloten-lussystemen.
Onderhoudsschema voor roestvrijstalen naaldventielen en beste praktijken
Roestvrije naaldventielen in kritische instrumentatie en procescontrole vereisen een gestructureerd onderhoudsprogramma om een voortdurende lekvrije werking en betrouwbare afsluitprestaties te garanderen. Het volgende schema vertegenwoordigt de beste praktijken voor kleppen in continu processervice.
Routine-inspectie: maandelijks of tijdens normale procesrondes
- Inspecteer alle delen van de steel visueel op vlekken of vlekken die duiden op lekkage van de pakking. Gaslekken kunnen worden opgespoord met een geschikte lekdetectieoplossing (zeepwater of commerciële lekdetectorspray) die rond het verpakkingsgebied wordt aangebracht.
- Controleer of de handwielen correct zijn geplaatst (open kleppen moeten zich in de positie bevinden die is vastgesteld tijdens de inbedrijfstelling; gesloten kleppen moeten volledig op hun plaats zitten zonder overmatige kracht).
- Controleer de pakkingmoeren op losraken als gevolg van trillingen. In omgevingen met veel trillingen voorkomen borgringen of trillingsdempende pakkingmoeren dat de pakkingbus vanzelf losraakt.
Jaarlijks onderhoud: verpakkingsinspectie en vervanging
- Meet de positie van de pakkingmoer aan de hand van de referentiemerken die zijn aangebracht bij de inbedrijfstelling van de installatie. Als de pakkingmoer verder is gevorderd dan een halve draai ten opzichte van de oorspronkelijke positie is de pakking aanzienlijk samengedrukt en vervanging tijdens de volgende geplande uitschakeling wordt aanbevolen.
- Inspecteer toegankelijke stengeloppervlakken op corrosie, putjes of krassen met behulp van een verlicht vergrootglas. Putdiepte groter dan 0,1 mm op het steelafdichtingsoppervlak garandeert vervanging van de steel.
- Controleer of de klep is afgesloten door deze volledig te sluiten en te controleren op lekkage voorbij de zitting met behulp van stroomafwaartse drukmonitoring of bellentestmethoden die geschikt zijn voor het gebruik.
Shutdown-onderhoud: volledige demontage en reconditionering
- Demonteer de klep volledig. Inspecteer de naaldpunt, zitting, steel, pakking, pakkingmoerdraden en behuizingsboring op slijtage, corrosie en maatvoering.
- Vervang alle zachte onderdelen (zitting, pakking, eventuele O-ringen of motorkappakkingen), ongeacht de uiterlijke staat. Zachte goederen die in gebruik zijn geweest, zijn door arbeid gehard en gecomprimeerd vanuit hun oorspronkelijke afmetingen, en zijn bijna aan het einde van hun betrouwbare levensduur, zelfs als ze niet zichtbaar zijn aangetast.
- Voer een lektest van zitting en pakking uit op 1,5 keer de maximaal toegestane werkdruk (MAWP) met de testvloeistof gespecificeerd in ASME B16.34 of de toepasselijke kleptestnorm voordat u de klep weer in gebruik neemt.
Veelgestelde vragen over roestvrijstalen naaldventielen
1. Wat is het verschil tussen een manometerventiel en een naaldventiel?
A maatventiel is een gespecialiseerde naaldklep die speciaal is ontworpen om een manometer of druktransmitter te isoleren van een proceslijn. Het heeft een onderste procespoort, een bovenste instrumentpoort en een ontluchtingspoort voor veilige drukverlaging voordat de meter wordt verwijderd. Een standaard naald ventiel is een stroomregel- en smoorapparaat voor algemeen gebruik, geïnstalleerd in een proceslijn, met identieke inlaat- en uitlaatpoorten voor inline-installatie. Beide gebruiken een taps toelopend naaldsteelmechanisme, maar hun lichaamsgeometrie, poortconfiguratie en beoogde service zijn verschillend. Een meterklep is geen vervanging voor een naaldklep bij stroomsmoring, en een standaard naaldklep mist de ontluchtingspoort die nodig is voor het veilig verwijderen van de meter.
2. Hoe kies ik het juiste naaldventiel voor mijn toepassing?
Kies een naaldventiel door achtereenvolgens zes parameters te doorlopen: identificeer eerst de procesvloeistof en verifieer de chemische compatibiliteit met alle bevochtigde materialen (huis, naald, zitting, pakking); ten tweede, bevestig de druk- en temperatuurclassificatie onder werkelijke bedrijfsomstandigheden met behulp van de P-T-curve van de fabrikant; ten derde, bereken de vereiste stroomcoëfficiënt Cv en selecteer een klep waarvan de maximale Cv 3 tot 5 keer de vereiste Cv is om te garanderen dat deze in het regelbare middenbereik van de naaldbeweging werkt; ten vierde selecteert u het juiste type eindverbinding (NPT, compressie, socket weld, butt weld) voor de aangrenzende leidingen; ten vijfde, kies het verpakkingstype (PTFE voor algemeen gebruik, grafiet voor hoge temperaturen, metalen balgen voor emissievrije service); ten zesde: verifieer eventuele speciale vereisten zoals NACE-naleving voor zure diensten, sanitaire normen voor voedsel- en farmaceutische diensten, of vergrendelingsvoorzieningen voor veiligheidskritische toepassingen.
3. Hoe voorkom ik dat een naaldventiel bij de steel lekt?
Om een te stoppen stengelpakking lek in een naaldklep: probeer eerst de pakkingmoer een kwartslag (90 graden) vast te draaien terwijl de klep onder normale bedrijfsdruk staat, en controleer of het lek stopt. Als het probleem stopt, controleer dan op herhaling en plan de vervanging van de pakking bij de volgende onderhoudsbeurt. Als het vastdraaien het lek niet kan stoppen, of als de klep moeilijk te bedienen wordt, haal dan de druk weg en isoleer de klep, verwijder de pakkingmoer en verwijder de oude pakking, inspecteer het spindeloppervlak op krassen of corrosie (vervang de spindel als deze beschadigd is), installeer een nieuwe pakking van het juiste type en formaat uit de reparatieset van de fabrikant, en monteer hem opnieuw met het opgegeven aanhaalmoment van de pakkingmoer. Gebruik nooit een sleutel op het handwiel om de klep dicht te forceren, aangezien dit schade aan de zitting en de pakking versnelt.
4. Waarom is roestvrij staal 316 het meest voorkomende materiaal voor naaldventielen?
316 roestvrij staal is het dominante materiaal voor naaldventielen omdat de samenstelling (16 tot 18% chroom, 10 tot 14% nikkel, 2 tot 3% molybdeen) uitstekende weerstand biedt tegen chlorideputjes, milde zuren en de meeste industriële chemicaliën die koolstofstalen of messing kleppen zouden aantasten. Het behoudt voldoende mechanische sterkte van cryogene temperaturen tot ongeveer 450°C bij langdurig gebruik, waardoor het geschikt is voor de overgrote meerderheid van industriële instrumentatie- en procestoepassingen. 304 roestvrij staal (zonder molybdeen) wordt gebruikt in chloridevrije omgevingen waar kosten prioriteit hebben, maar 316 is de standaardspecificatie voor olie- en gas-, maritieme, chemische en farmaceutische diensten.
5. Waardoor gaat een naaldklepzitting lekken en kan deze worden gerepareerd?
Naaldklepzittinglekken worden veroorzaakt door drie belangrijke factoren: erosie van de zachte PTFE- of nylonzitting door schurende deeltjes of cavitatie; schade aan de naaldpunt door het overmatig sluiten van de klep met overmatig koppel; of er zit vreemd materiaal vast tussen de naald en de zitting, waardoor volledig contact wordt voorkomen. Bij naaldkleppen met zachte zitting kan de zitting vaak worden vervangen met behulp van een stoelvervangingsset van de fabrikant (beschikbaar voor de meeste kleppen van instrumentatiekwaliteit) zonder de gehele klep te hoeven vervangen. Als de naaldpunt beschadigd is, moet het geheel van steel en naald worden vervangen. Als de tapsheid van de zitting van het kleplichaam beschadigd is bij een klep met metalen zitting, kan het leppen van de zitting met klepslijpmiddel de afsluiting herstellen; voor kleppen met zachte zitting en een beschadigde behuizingszitting is vervanging van de klep vereist. Sluit naaldventielen altijd alleen met de hand om beschadiging van de zitting te voorkomen.
6. Wat is de typische drukwaarde van een roestvrijstalen naaldventiel?
Roestvrijstalen naaldventielen omvatten een breed scala aan drukwaarden, afhankelijk van de carrosserieconstructie en -grootte. Standaard instrumentatienaaldventielen met NPT- of compressiebuisaansluitingen hebben doorgaans een nominale waarde van 3.000 tot 6.000 psi (207 tot 414 bar) bij omgevingstemperatuur. Hogedruknaaldkleppen met gesmeed lichaam voor hydraulische tests, gastests en onderzeese toepassingen 10.000 tot 20.000 psi (690 tot 1.380 bar) . Voor gebruik boven ongeveer 100 °C geldt een temperatuurreductie. Controleer daarom altijd de druk-temperatuurcurve van de fabrikant bij de werkelijke bedrijfstemperatuur, en niet alleen bij de maximale koude werkdruk.
7. Kunnen roestvrijstalen naaldventielen worden gebruikt voor zuurstofvoorziening?
Ja, roestvrijstalen naaldventielen kunnen worden goedgekeurd voor zuurstofgebruik, maar alleen na specifieke voorbereiding. Alle koolwaterstofverontreiniging (snijoliën, conserverende coatings, schroefdraadafdichtingsmiddelen) moet worden verwijderd door middel van een gecertificeerde reinigingsprocedure (doorgaans ontvetten met oplosmiddel gevolgd door heet alkalisch wassen en verificatie door UV- of gravimetrische analyse). PTFE-zittingen en pakkingen zijn acceptabel voor zuurstofgebruik, omdat PTFE niet gemakkelijk ontbrandt. Smeermiddelen die op de stuurpen worden gebruikt, moeten zuurstofcompatibel zijn (siliconenvrij, specifiek geschikt voor zuurstof, zoals Krytox of Halocarbon-olie). De gereinigde klep moet tot aan de installatie worden verpakt in afgesloten plastic zakken met een zuurstofcompatibele verpakking. Controleer of het compleet geassembleerde instrumentsysteem geschikt is voor zuurstofgebruik voordat u een onderdeel installeert.
8. Wat is het verschil tussen hoek- en rechte naaldventiellichamen?
Bij een rechte (inline) naaldklep komt het stroompad het kleplichaam binnen en verlaat het op dezelfde as, met de naaldsteel loodrecht op de stroomrichting. Deze kleppen bieden een lagere drukval dan kleppen met een hoeklichaam en zijn de standaardkeuze voor in-line instrumentenslangen. Bij een hoeknaaldklep bevindt de inlaat zich in een hoek van 90 graden ten opzichte van de uitlaat, waarbij de naaldsteel uitgelijnd is met een van de stroompoorten. Hoekkranen worden gebruikt waar de leidingen op de plaats van de klep van richting veranderen, waarbij één leidingelleboog wordt vervangen en het totale aantal fittingen in het systeem wordt verminderd. Kleppen met een hoekhuis lopen ook vollediger leeg dan rechte kleppen wanneer de procesleiding wordt geleegd, wat belangrijk is bij sanitaire en corrosieve toepassingen, waarbij restvloeistof niet in de klepholte mag achterblijven.


 1 Zhongxin Yungu Zone D-gebouw 1, Jiangkou Street, Fenghua District, Ningbo City, provincie Zhejiang, China
 +86-574-88561893 / +86-15057497901
 Auteursrecht © Ningbo Keshengli Stainless Steel Valve Co., Ltd. Rights Reserved.
Groothandel fabrikanten van roestvrijstalen fittingen en kleppen